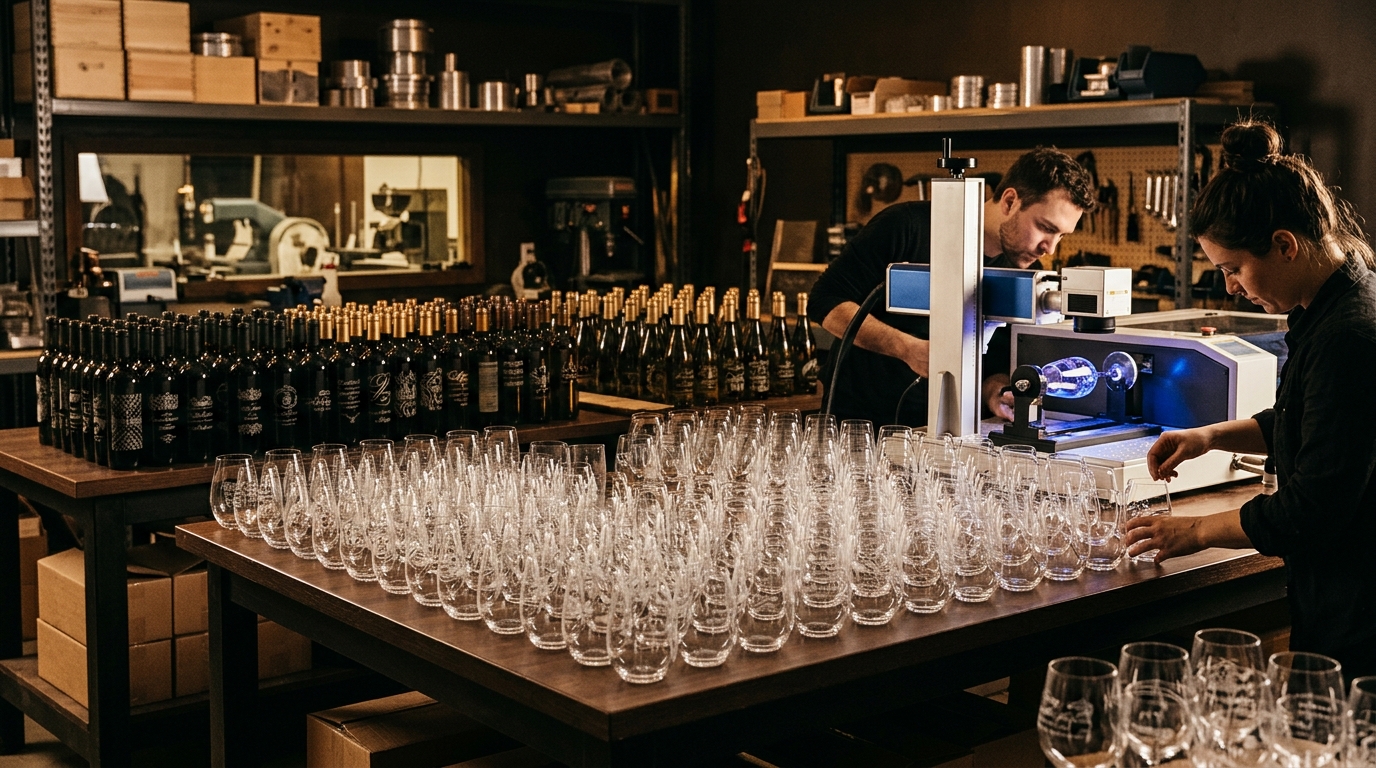
Passer de 50 à 500 pièces en verre ne consiste pas à multiplier les efforts par dix. Pour un gala, chaque verre et chaque bouteille doit porter un marquage lisible, régulier et durable, tout en absorbant les contraintes de cadence, de casse et de manutention. C'est tout l'enjeu de la gravure personnalisée sur verre lorsqu'elle entre en production. Dans cette étude de cas, nous suivons un projet concret : graver 500 verres et bouteilles pour un événement. Nous verrons pourquoi le volume change la nature du problème, comment le choix de la matière influence le rendu, quels arbitrages techniques décident du projet, et pourquoi la longueur d'onde du laser, la rotation des objets cylindriques, le marquage par lot, la sérialisation, la cadence réelle et l'uniformité entre la pièce 1 et la pièce 500 deviennent centraux. Vous découvrirez aussi ce que votre organisation doit anticiper avant de lancer une série de 500 pièces. L'objectif : transformer une contrainte de volume en processus maîtrisé, reproductible et professionnel.
Le point de départ : un gala et 500 pièces de verre à marquer
Une organisation nous confie 500 pièces de verre pour son gala annuel : des verres à pied pour le service et des bouteilles souvenir remises aux invités. La date est fixe et non négociable. Ce type de mandat relève de nos services de gravure personnalisée.
À 50 pièces, comme dans plusieurs de nos réalisations, l'exercice se gère sans difficulté : une reprise manuelle entre deux gravures reste invisible. La question directrice de cette étude de cas est donc la suivante : qu'est-ce qui change réellement quand le volume est multiplié par dix ?
Tous les chiffres cités, cadence, casse et réglages, proviennent de nos mesures internes à l'atelier de Léry, et non de fiches techniques de fabricants de machines. Suivront le défi du volume, les choix de matière, les décisions de méthode, les résultats mesurés, puis les leçons transposables à votre organisation.
Pourquoi 500 pièces n'est pas dix fois 50 pièces
Le passage de 50 à 500 pièces ne multiplie pas seulement le travail par dix. Il fait basculer trois variables au premier plan : la cadence en pièces par heure, le taux de casse et la constance du marquage d'une pièce à l'autre.
À petite série, un ajustement manuel entre deux gravures ne coûte rien. À 500, chaque geste se répète 500 fois, et chaque réglage aussi. Le temps mort devient un poste de coût à part entière.
La casse, elle, n'est pas linéaire. Manipulation, empilage, lavage, emballage et transport ajoutent chacun un point de rupture absent d'une petite série. Les référentiels de l'emballage verrier prévoient d'ailleurs des tests de résistance aux chocs, à la charge verticale et à l'étanchéité, précisément parce que ces contraintes se cumulent en production.
L'uniformité devient un enjeu de réputation. Sur une table de gala dressée, un logo décalé se remarque à l'œil nu.
Enfin, l'échéance d'un gala ne se déplace pas. Tout retard de production se rattrape en heures supplémentaires ou en qualité sacrifiée sur les dernières pièces. C'est cette pression qui dicte les choix de matière et de méthode.
Le choix de la matière : ce que le verre impose
Le projet réunit deux supports que tout oppose techniquement. Le verre à pied offre un fût étroit et une zone de marquage plane; la bouteille présente un corps épais et une courbure continue. Une bouteille absorbe l'énergie du laser autrement qu'un verre à pied mince, ce qui interdit un réglage unique pour les deux. Deux géométries, deux programmes.
Marquer l'avant et l'arrière d'une bouteille ajoute une contrainte de positionnement. Le retournement se fait sur gabarit, jamais à l'œil : sans repère physique, un décalage d'un millimètre se répète 500 fois.
Le rendu attendu oriente aussi le choix : gravure dépoli contrastée, trait fin, ou combinaison d'une gravure et d'un marquage imprimé en couleur pour reproduire le logo aux couleurs de l'organisation.
Dernier filtre, appliqué à la réception : écarter tout verre dont la fabrication ou la teinte est défectueuse. Un défaut visible sur cinq pièces devient visible sur cinquante dans un lot de 500.
La méthode : trois arbitrages qui décident du projet
Une fois le verre retenu, la production se joue sur trois arbitrages techniques : la longueur d'onde du laser, la rotation des objets cylindriques et l'organisation du volume. Ces décisions structurent toute la cadence.
Les fabricants de machines décrivent bien ces contraintes, mais leur vocabulaire (séries, paliers d'équipement, vitesses) sert à vendre de l'équipement. En atelier, la même réalité se traduit en engagement client : quel rendu pour quel verre, quelle précision tenue sur 500 pièces, quel délai respecté.
Longueur d'onde : quel laser pour quel verre
Pour le verre, les options courantes sont la fibre, le CO2 et l'UV, auxquelles s'ajoutent des variantes vanadate et laser vert selon les cas. Chacune se comporte différemment sur la surface vitreuse.
Les configurations UV montent dans l'offre actuelle, mises de l'avant par plusieurs fabricants pour le verre et le cristal. L'intérêt : un marquage plus fin, avec moins de risque de microfissures sur les pièces minces.
Pour le client, le nom de la technologie importe peu. Ce qui compte, c'est le contraste obtenu, la finesse du trait et l'absence de microfissures visibles ou structurelles.
Un même lot peut exiger deux réglages distincts. Un verre à pied mince et une bouteille de verre épais n'ont ni la même épaisseur ni la même composition; deux paramètres à valider sur pièces d'essai avant le lancement du lot.
Rotation : la contrainte des bouteilles et des verres à pied
Une fois la longueur d'onde fixée, une contrainte demeure pour les objets cylindriques du lot : la rotation. Pour les pièces cylindriques, la mise au point fixe du marquage laser suppose que la pièce reste immobile, ce qui n'est pas le cas ici : chaque bouteille et chaque verre à pied doit être gravé sur toute sa circonférence.
Le graveur rotatif répond à ce problème avec deux rouleaux motorisés caoutchoutés qui font tourner la pièce sur 360 degrés pendant que la tête de marquage travaille. La précision quitte alors le geste manuel pour se loger dans le support : un réglage reproductible reproduit la même position d'une pièce à l'autre, condition indispensable à 500 unités.
Deux vérifications s'imposent avant le lot complet :
Stabilité sur les rouleaux. Une bouteille haute dont le centre de gravité varie selon sa position dans le gabarit peut osciller ou glisser en cours de rotation. Le gabarit doit la maintenir fermement, sans la contraindre au point de fausser l'axe.
Test de rotation sur plusieurs pièces. Quelques unités suffisent à révéler une dérive d'alignement. Non détectée, cette dérive se répète ensuite sur chaque pièce du lot.
À 500 exemplaires, c'est le support qui garantit l'uniformité, pas l'attention de l'opérateur.
Volume : marquage par lot et sérialisation
Une fois la rotation stabilisée, le volume lui-même impose un changement de logique. Il ne se règle pas : il se traite par palier d'équipement. Une configuration conçue pour marquer des centaines de composants dans un même cycle remplace la répétition pièce par pièce.
Sur une bouteille, la courbure du corps fait perdre la mise au point en bord de zone. La compensation 3D corrige cette dérive en ajustant la distance focale sur toute la surface, ce qui maintient la netteté du trait d'un bord à l'autre du marquage.
Deux cas de figure coexistent dans un gala. Le marquage identique répète le même logo sur les 500 pièces. Le marquage unique par pièce équivaut à une sérialisation : chaque verre porte un numéro, un nom ou un rang de table. Le second exige une gestion de fichier et un contrôle unitaire que le premier n'appelle pas.
Enfin, l'ordre de production compte autant que la machine. Regrouper les pièces par réglage identique réduit les changements de configuration, donc le temps mort entre deux séries.
La cadence réelle : ce que l'atelier a mesuré
Les mesures ci-dessous sont propres à ce lot ; votre atelier peut présenter des écarts selon son équipement et son organisation.
Une fois les pièces regroupées par réglage identique, la mesure devient lisible. Sur ce lot, l'atelier a tenu une cadence de 48 verres à pied par heure contre 24 bouteilles, dont la gravure sur deux faces double presque le temps de cycle.
Le taux de casse global s'est établi à 2,1 % : 0,4 % imputable à la gravure elle-même, 1,7 % à la manipulation, à l'emballage et au transport. Le poids du verre et les manutentions répétées restent le premier facteur de bris, comme dans l'ensemble du secteur verrier, où les troubles musculosquelettiques représentaient 80 % des maladies professionnelles reconnues en 2017.
L'estimation initiale prévoyait 14 heures ; la production en a demandé 19. Les écarts se nomment : repositionnement sur la deuxième face, contrôle qualité, nettoyage et séchage avant emballage.
Le contrôle a porté sur les 500 pièces : alignement, profondeur, uniformité du dépoli. Vingt-trois pièces ont été reprises, sept écartées et remplacées.
Résultat : cinq jours ouvrés du premier essai sur pièce témoin à la dernière caisse, livrée trois jours avant le gala. Ces chiffres disent le rythme ; ils ne disent pas encore la constance du rendu d'une pièce à l'autre.
L'uniformité : la pièce 1 et la pièce 500
Après la cadence, la question qui décide de la perception du client : la pièce 1 ressemble-t-elle à la pièce 500 ? Pour un gala, l'uniformité tient à trois critères observables : position identique du logo, intensité de marquage constante, netteté du trait égale sur les 500 pièces. Un écart invisible sur cinquante pièces devient un défaut sur cinq cents.
Le gabarit assure cette répétabilité. Il fixe la position de chaque verre à pied et de chaque bouteille, réduit la variabilité humaine et accélère le contrôle en fin de production, puisqu'une pièce mal posée se repère d'un coup d'œil.
Une dérive lente reste possible : lentille encrassée, réglage qui glisse. Un contrôle unique en fin de lot la découvre trop tard. On inspecte donc par échantillonnage régulier, selon une logique de contrôle par attributs lot par lot comparable à celle de la norme ISO 2859-1 (édition 2026, en vigueur), afin de corriger pendant la production.
Point souvent oublié : la tenue du marquage après lavage ou utilisation. C'est ce qui sépare un verre souvenir durable d'un verre qui s'efface après un service.
L'uniformité est pourtant ce que le client remarque en premier, même sans vocabulaire technique : sur une table de gala dressée, un logo décalé se voit à l'œil nu.
Ce que votre organisation doit anticiper pour 500 pièces
Voici ce qu'une organisation doit verrouiller avant de confirmer une commande de 500 pièces.
Verrouillez la date avant la quantité. À ce volume, la production doit se terminer plusieurs jours avant l'événement, jamais la veille.
Fournissez un logo vectoriel et des consignes de marquage précises : taille, position, nombre de faces à graver. Chaque précision élimine un aller-retour de validation.
Prévoyez une marge de surproduction de quelques pièces pour absorber la casse inévitable, sans relancer un lot complet après coup.
Exigez un essai sur une pièce avant le lancement du lot, surtout si le projet mélange verres à pied et bouteilles, deux supports aux réglages distincts.
Posez quatre questions à l'atelier : cadence annoncée, taux de casse historique, méthode de rotation utilisée et contrôle de l'uniformité. Demandez un plan de contrôle écrit, dans l'esprit de la norme ISO 2859-1, plutôt qu'une vérification improvisée en fin de lot.
La leçon centrale : 500 pièces ne sont pas un gros projet de 50 pièces, mais un projet différent. Un atelier qui a déjà géré ce volume sait où sont les risques. Mr Trophée, à Léry, offre la gravure personnalisée sur verre pour les galas et les événements, avec un service bilingue et une garantie du meilleur prix. Consultez nos services pour les techniques disponibles, ou notre atelier pour en savoir plus. Renseignements : 514-565-6665.
Conclusion
Graver 500 verres et bouteilles pour un gala n'est pas une simple répétition. C'est un projet industriel à échelle humaine. La préparation, date, essai, plan de contrôle, marge de casse, détermine le résultat. Lancez votre essai dès aujourd'hui : vos 500 pièces seront prêtes, uniformes et à temps.
À lire aussi
Que faire graver sur un trophée ou une plaque : textes, longueur et exemples
Le texte gravé transforme un simple objet en souvenir durable. Voici comment choisir les bons mots, la bonne longueur et éviter les fautes irréparables.
Étude de cas d’un tournoi jeunesse bien récompensé
Cette étude de cas de tournoi jeunesse montre comment planifier trophées, médailles et gravure pour une remise claire, durable et mémorable sur place.
Méritas scolaires : bien choisir trophées et médailles pour le gala de fin d'année
Directions d'école, enseignants et comités de parents : voici comment choisir des trophées, médailles et plaques pour un gala méritas qui souligne vraiment chaque élève. Nos conseils sur les catégories, les formats, la gravure et les délais.